
精選文章
機械沖床沖壓能力三要素
沖床的三大基本能力要素
沖床噸數足夠,為什麼加工品質仍不穩定,甚至導致模具或設備異常?
這是許多沖壓製造現場經常面臨的課題。實務上,設備選型若僅以沖床額定噸數作為判斷依據,往往無法完整反映設備在實際生產條件下的加工能力。當產品精度要求提高、模具結構日益複雜,或生產節拍持續提升時,即使沖床噸數符合需求,仍可能出現模具壽命縮短、加工精度不佳、設備負荷過大等問題。事實上,沖床的加工能力不僅取決於噸數,更取決於設備是否能穩定且安全地提供客戶所需的成型品質。因此,在評估機械沖床是否適用於生產需求時,必須同步檢視三項關鍵能力要素。唯有全面掌握,才能確保產品品質、生產效率與設備可靠度,同時降低模具與設備損耗風險,實現長期穩定的量產作業。
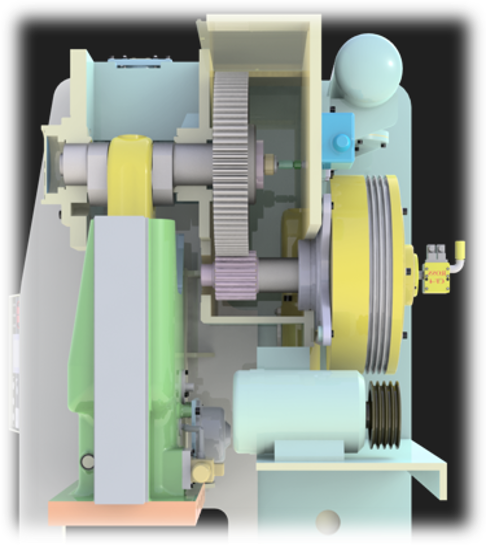 機械沖床的基本能力,包括沖壓能力(噸數)、傳動扭矩與工作能量等三項,並稱為沖床的三個基本要素,也是用來表示「沖床加工能力」的主要項目,這三項能力要素與沖壓加工作業息息相關,如果未能與實際加工情況匹配,不僅可能造成無法沖製出品質良好的沖壓成品並產生不良,更可能引發設備或模具損壞,甚至是影響工作場所的人身安全。因此在使用沖床進行加工之前,有需要對這三項要素有所基本認識。
「沖壓能力」為沖床可安全發揮的最大加壓力
沖壓能力(噸數):也稱作加壓能力、沖床額定沖壓力,也就是沖床能安全產出的最大加壓力量。
當加工負載超過負荷時,將可能會造成衝頭(滑塊)的連接部分及其它部件的損壞。此外,有時也會因為材料的硬度、厚度變化和材料誤送而導致的過負荷發生。沖床一般都有搭載超負荷保護裝置,可於加工超過噸數時保護機台,避免損壞機檯或模具,不過為了確保機台能夠長久使用與運行穩定性,仍建議依實際加工應用情況,在適當的加工負載下合理進行沖壓加工作業。
「能力發生點」 為沖床可產生額定沖壓能力的基準位置
傳動扭矩:是衝頭(滑塊)在下死點上某一位置時可產生的加壓力。
由於機械沖床內的機構保護特性(離合器),相同沖壓力時,距離能力發生點愈高傳動扭力越大,為了保護傳動件結構,離合器提供抑制加壓力的限制,也就是高的能力位置點做過大加壓力較容易發生卡模,模具設計上要適加以調降加壓力,反之,加壓力會隨著接近能力發生點而增加,理論上衝頭在下死點附近可能會發生趨近於無限大的加壓力,為了避免能力發生點到下死點之間發生加工荷重超出額定加壓力的情況,因此沖床一般會搭載超負荷安全保護裝置,避免沖床損壞或模具破損。
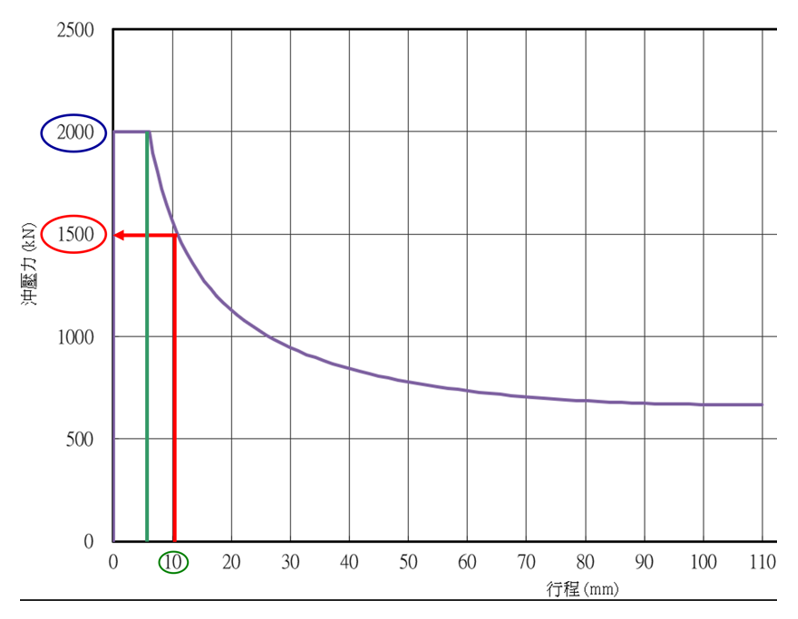 以左圖200噸沖床的行程壓力曲線為例,衝頭在距離下死點上6mm處可以發揮200噸的加壓力,如綠線所示,能力發生點即為能夠產生額定沖壓能力的最高位置,而當在下死點上10mm處則可產生150噸數的加壓力,如紅線所示,從行程壓力曲線線圖可以了解到,當加工位置高於能力發生點時,距離下死點愈遠,加壓力會隨著逐漸降低。
實際沖床的能力,可參閱沖床操作說明書上的行程壓力曲線。如果超出曲線範圍進行沖壓加工,可能會造成衝頭驅動零件或離合器等零件損壞。
「工作能量」:加工消耗能量不超出主馬達的補充能量
工作能量:代表操作一行程時所能被沖壓加工的使用能量。
「一行程」所能獲得的能量是由飛輪及主馬達所產生的,進行沖壓加工時則會消耗主馬達與飛輪的能量,一行程加工後回到上死點之間將會進行能量補充,但在超出工作能量範圍的情況下操作沖床,則會使沖床的飛輪轉速逐步下降即行程數(SPM)下降產能下降,並造成主馬達過度補充能量而過熱甚至造成馬達損壞。
了解沖壓能力三要素 確保安全且穩定的沖壓作業
以上是一般沖壓加工作業時,使用沖床設備需要留意的三大要素,除此之外仍有許多其他需要注意的事項,此外也需要依照實際加工作業、沖壓製程、應用及生產模式等,來選擇最適當的沖壓設備,確保生產效益以及沖床的安全使用和穩定運行。
您的生產需求,值得更精準的設備評估。歡迎與協易業務團隊聯繫,分享您的產品、模具與製程需求,讓我們協助您評估最適合的沖壓解決方案,提升生產品質、效率與設備可靠度。