

精選文章
伺服沖床基礎解析(上):運作原理與核心技術優勢
伺服機械沖床(Servo Mechanical Press)代表了沖壓設備技術的新世代。它結合了傳統機械沖床的生產效率與油壓沖床的成形能力,使現今金屬沖壓製程擁有更多可能性。
根據市場研究機構 Grand View Research 的資料,全球金屬沖壓市場規模於 2025 年達 2,573 億美元,預計至 2033 年將成長至 3,739 億美元,年複合成長率(CAGR)約為 5.0%。隨著沖壓產業持續成長,伺服沖床因其獨特優勢,已成為許多製造商提升競爭力的重要設備選擇。許多業界專家更認為,未來十年伺服沖床有望成為最主流的沖壓設備。
註:本文討論的是伺服機械沖床(Servo Mechanical Press),並非伺服油壓沖床(Servo Hydraulic Press)。
什麼是伺服沖床?
伺服沖床是一種利用伺服馬達產生動力的金屬沖壓設備,而非依靠傳統機械沖床的飛輪或油壓沖床的液壓系統。透過直驅式設計,伺服馬達直接提供加工所需能量。
伺服馬達最大的特色,在於能夠在不犧牲出力的前提下,精確控制衝頭的運動。它可精準控制行程長度、行程曲線、行程位置、運行速度、停留時間,控制精度可達約 0.025 mm,且在任意位置皆能提供高扭矩輸出。
因此,伺服沖床兼具精密控制與強大成形能力,是目前最具彈性的沖壓設備之一。使用者可依據不同模具與工件需求,自訂最佳化的衝頭運動曲線,確保每件沖壓品皆能達到最佳品質。
600噸伺服沖床與600噸機械沖床有何不同?
許多人常會問:「同樣都是 600 噸沖床,伺服沖床與傳統機械沖床有什麼差異?」
關鍵在於噸數輸出的方式不同。
傳統機械沖床的運動曲線固定,只能依照曲軸或連桿機構運轉。除了調整速度之外,每一次沖壓的行程都相同。伺服沖床則能依照模具設計、材料種類、成形需求等來調整不同的衝頭運動模式。例如一鍵切換曲軸運動與連桿運動、於下死點(BDC)長時間停留、執行震動加工、任意調整速度、位置與行程等。換句話說,伺服沖床可針對不同製程最佳化沖壓條件,而傳統機械沖床只能以固定模式運作。
點選此連結了解更多關於伺服沖床與機械沖床的差異。
伺服沖床如何運作?
伺服沖床主要由以下元件組成,伺服馬達、小齒輪、主齒輪、曲軸、衝桿和衝頭,這些元件共同完成衝頭的驅動與運動控制。
直驅式伺服馬達
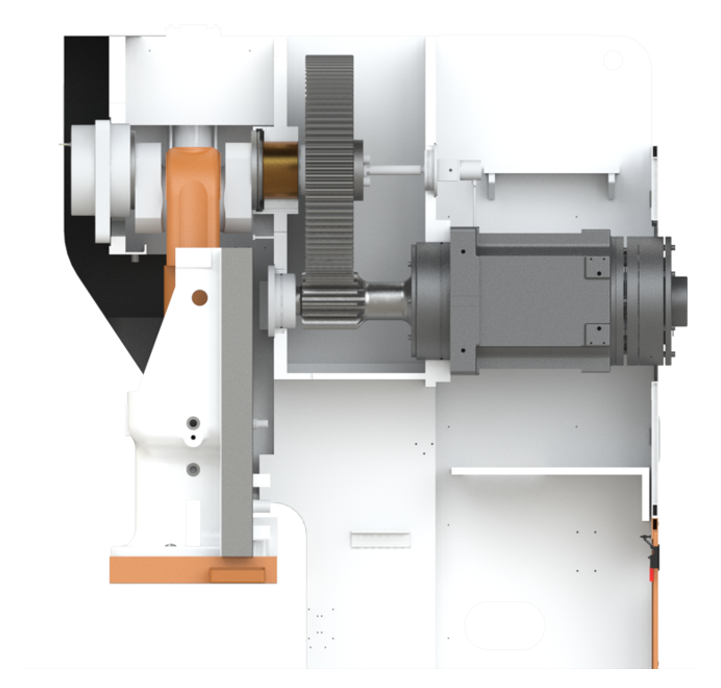 伺服馬達是整台設備的核心。協易自主開發的伺服馬達專為沖壓應用設計,與市售標準伺服馬達不同,能提供更適合沖壓製程的運動控制與成形性能。一般高速伺服馬達需搭配減速機才能產生足夠扭矩,不僅系統複雜,也造成能量損失。協易採用無飛輪設計的直驅式架構,不使用複雜的減速機構,直接將小齒輪整合於馬達軸心,使動力能直接傳遞至主齒輪。這種設計具備更高的傳動效率、更好的定位精度、更少的振動以及更佳的能源利用率,進一步提升產品品質與生產效率。
此外,低轉速、高扭矩的特性特別適合加工高強度鋼材(AHSS)、鋁合金等難成形材料,透過最佳化運動控制,可有效降低回彈、裂紋產生以及對模具的磨耗,同時延長模具壽命。
協易伺服沖床更採用風冷散熱系統維持伺服馬達的性能表現,可免除額外的水冷系統投資與相關能源成本。
伺服沖床的動力傳動機構
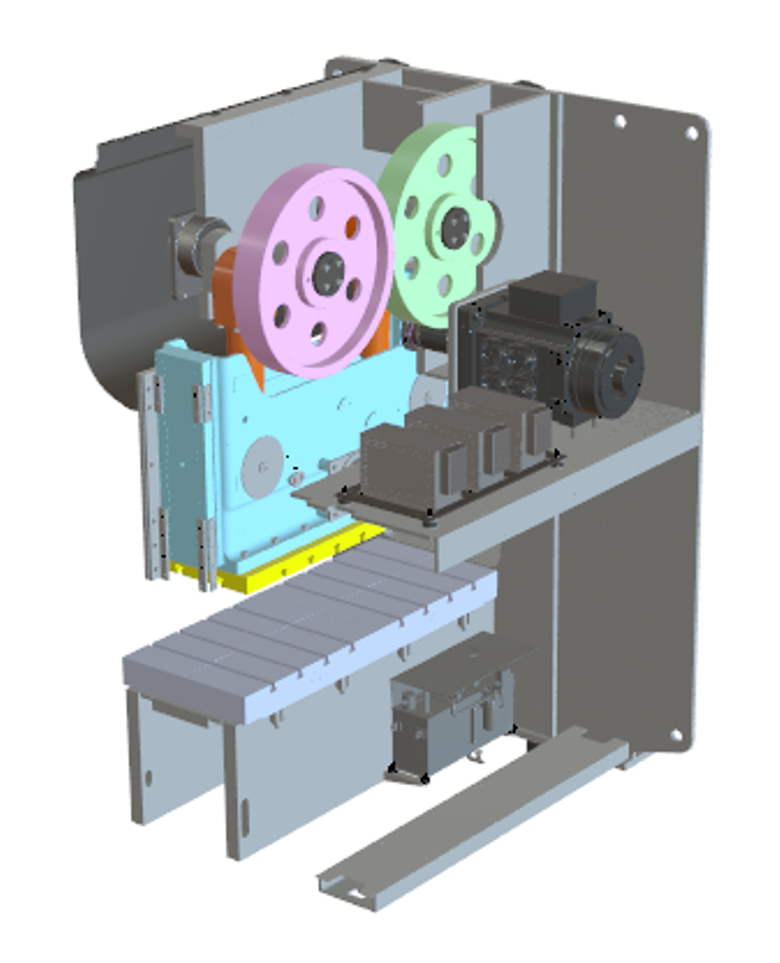 上述提到的直驅式架構,意即小齒輪直接與主齒輪嚙合傳動,而伺服馬達所產生的動力將帶動小齒輪旋轉。
小齒輪內部與馬達相連,是馬達產生動力後第一個開始運轉的零組件。接著,小齒輪會帶動主齒輪運轉。主齒輪是一個大型齒輪,主要功能是放大馬達所輸出的扭矩。協易採用自家開發、的直驅式伺服馬達具有高扭矩、低轉速的特性,因此不需要透過齒輪箱來轉換動力,整體傳動結構的連接環節也相對精簡。
相較之下,許多伺服沖床製造商採用的是一般商用的標準規格伺服馬達。這類馬達大多具有高轉速、低扭矩的特性,並非專為伺服沖床所設計。為了提升沖床的輸出噸數,工程師通常會額外配置齒輪箱,以增加輸出扭矩。這樣的設計會增加小齒輪與主齒輪之間的傳動連接環節,也意味著設備在長期運轉過程中,可能面臨更多潛在的故障或維護問題。
一般而言,直驅式伺服馬達被認為具有較佳的傳動優勢,主要原因在於其專為伺服沖床量身打造。然而,無論採用直驅式或非直驅式伺服馬達,小齒輪最終都必須透過直接嚙合或經由齒輪箱傳動的方式,將動力傳遞至主齒輪。
從主齒輪開始,下一個傳動連接元件就是曲軸。曲軸是一種旋轉機構,可進行 360 度連續旋轉,或採用稱為「鐘擺模式」(Pendulum Mode)的往復擺動運動。沖床的許多運動性能,例如衝頭的運動曲線與運轉速度,都是透過曲軸的運動控制來實現。
當曲軸與衝桿連接後,曲軸的旋轉運動便會轉換為垂直方向的直線運動。衝桿隨著曲軸的運動而作動,並將其運動傳遞至與之連接的衝頭部件。完成整個傳動機構的連結後,伺服馬達便能精確控制衝頭的位置與運動行程。
衝頭
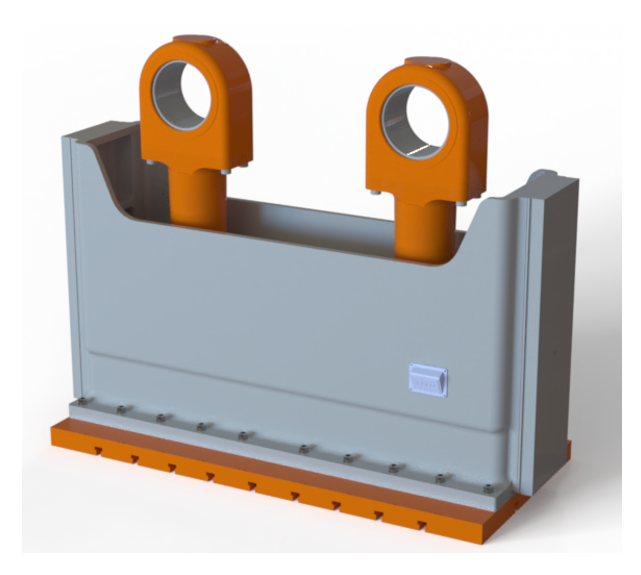 衝頭(亦稱為滑塊)是沖床中負責上下往復運動的主要構件,並透過模具與沖壓材料接觸,完成沖壓加工。衝頭是伺服馬達控制指令的實際執行機構。舉例來說,假設沖床操作人員將衝程設定約 7.5 公分,運轉速度設定為每分鐘 30 次(SPM,Strokes Per Minute),實際依照設定行程與速度進行上下運動的,就是衝頭。
模具是與放置於其中的材料接觸,並透過施加壓力的方式將材料成型為指定零件的加工構件。每一套模具都是針對特定零件的成型需求所設計。模具可以安裝於衝頭上,也能依加工需求進行拆卸與更換;對於許多承接客戶委託加工的沖壓廠而言,模具的裝卸與更換是日常作業的一部分。
整體而言,伺服沖床的動力傳動順序如下: 伺服馬達 à 小齒輪 à 主齒輪 à 曲軸 à 衝桿 à 衝頭。
伺服沖床的機架結構
門型伺服沖床
門型伺服沖床的工作區域兩側由四根立柱支撐,分別配置於機架四個角落,形成穩固的機架結構,使設備在承受高噸數沖壓負荷時,仍能維持機架的結構強度與穩定性。此類沖床可區分為採用多件式繫桿結構的分體式設計或一體式結構設計。一般而言,分體式設計主要應用於超高噸數、大型工作台,以及搭配大型連續模或傳送模的沖壓製程。此外,分體式設計也有助於大型沖床在運輸過程中的拆解與組裝。大噸數門型伺服沖床特別適合需要高噸數沖壓能力及大型模具的生產環境,常見於汽車及家電製造產業。雖然此類沖床也可以採用人工操作,但大多數設備會搭配自動送料系統,以提升生產效率。
直壁式伺服沖床
直壁式機架,又稱為單體式機架,整體呈現 H 型外觀,普遍會以半門型來稱呼此類沖床,與門型沖床在機架外觀上做區分。此類沖床通常採用單件鑄造或整體焊接結構,將上箱、側柱及床台整合為單一機架,而非透過獨立繫桿將各個結構組件連接固定。整體式機架主要適用於中低噸數範圍的沖床設備,特別是在需要進行高速、連續及重複性沖壓作業時,其高剛性結構有助於維持設備的運轉穩定性與加工精度。
協易的整體式機架伺服沖床噸數範圍為 80 至 500 噸,請點此進一步了解直壁式伺服沖床SD 系列。
C 型機架伺服沖床
C 型機架伺服沖床的名稱來自其側面呈現英文字母「C」的外觀,因此也稱為開口式機架沖床(Gap Frame Press)。C 型機架沖床具有應用彈性高、運轉快速、結構剛性佳及加工精度高等特性。此類設備通常會整合自動化系統,但也能依生產需求採用人工操作。
由於 C 型機架沖床具有較高的生產彈性,且模具更換相對便利,因此特別適合需要頻繁更換模具、產品種類多樣化的沖壓廠。此外,其設備占地空間較小,也非常適合生產規模較小或廠房空間有限的生產環境。
協易的 SDN1 系列即屬於 C 型機架伺服沖床。該系列於 2023 年推出,是目前技術發展相當先進的 C 型機架伺服沖床產品。請點此進一步了解協易C型伺服沖床SDN1 系列。
重負荷伺服沖床
對於需要集中沖壓噸數的加工需求而言,重負荷伺服沖床是理想的設備選擇。重負荷伺服沖床透過縮小工作台面積,使沖壓力量集中於較小的加工區域,進而實現高沖壓能力的集中輸出。以協易的兩款 800 噸伺服沖床為例,SDG2-800(直壁式伺服沖床)2型的平板面積為 3,100 × 1,550 mm;SDM1-800(重負荷伺服沖床)的平板面積為 1,500 × 1,500 mm,作業面積約為前者的一半。
重負荷伺服沖床特別適合厚板金屬、高強度鋼材及其他高強度材料的沖壓加工。對於厚板下料(Heavy Blanking)及高強度材料成形等具有較高加工難度的製程,此類設備具有明顯的應用優勢。
協易 SDM1系列提供 500噸 、650噸和 800 噸的沖壓能力。SDM1 具備高強度鋼材及厚鋼板的成形能力,使金屬沖壓業者得以切入其他一般沖壓設備難以勝任的利基市場與特殊加工領域。
伺服沖床的獨特功能與優勢
為什麼應該選擇伺服沖床,而非傳統機械式沖床?
答案在於加工彈性。伺服沖床具備多樣化的運動控制能力,使其成為金屬沖壓加工中應用彈性極高的設備。以下介紹幾項值得了解的伺服沖床核心功能。
可程式化衝頭運動曲線
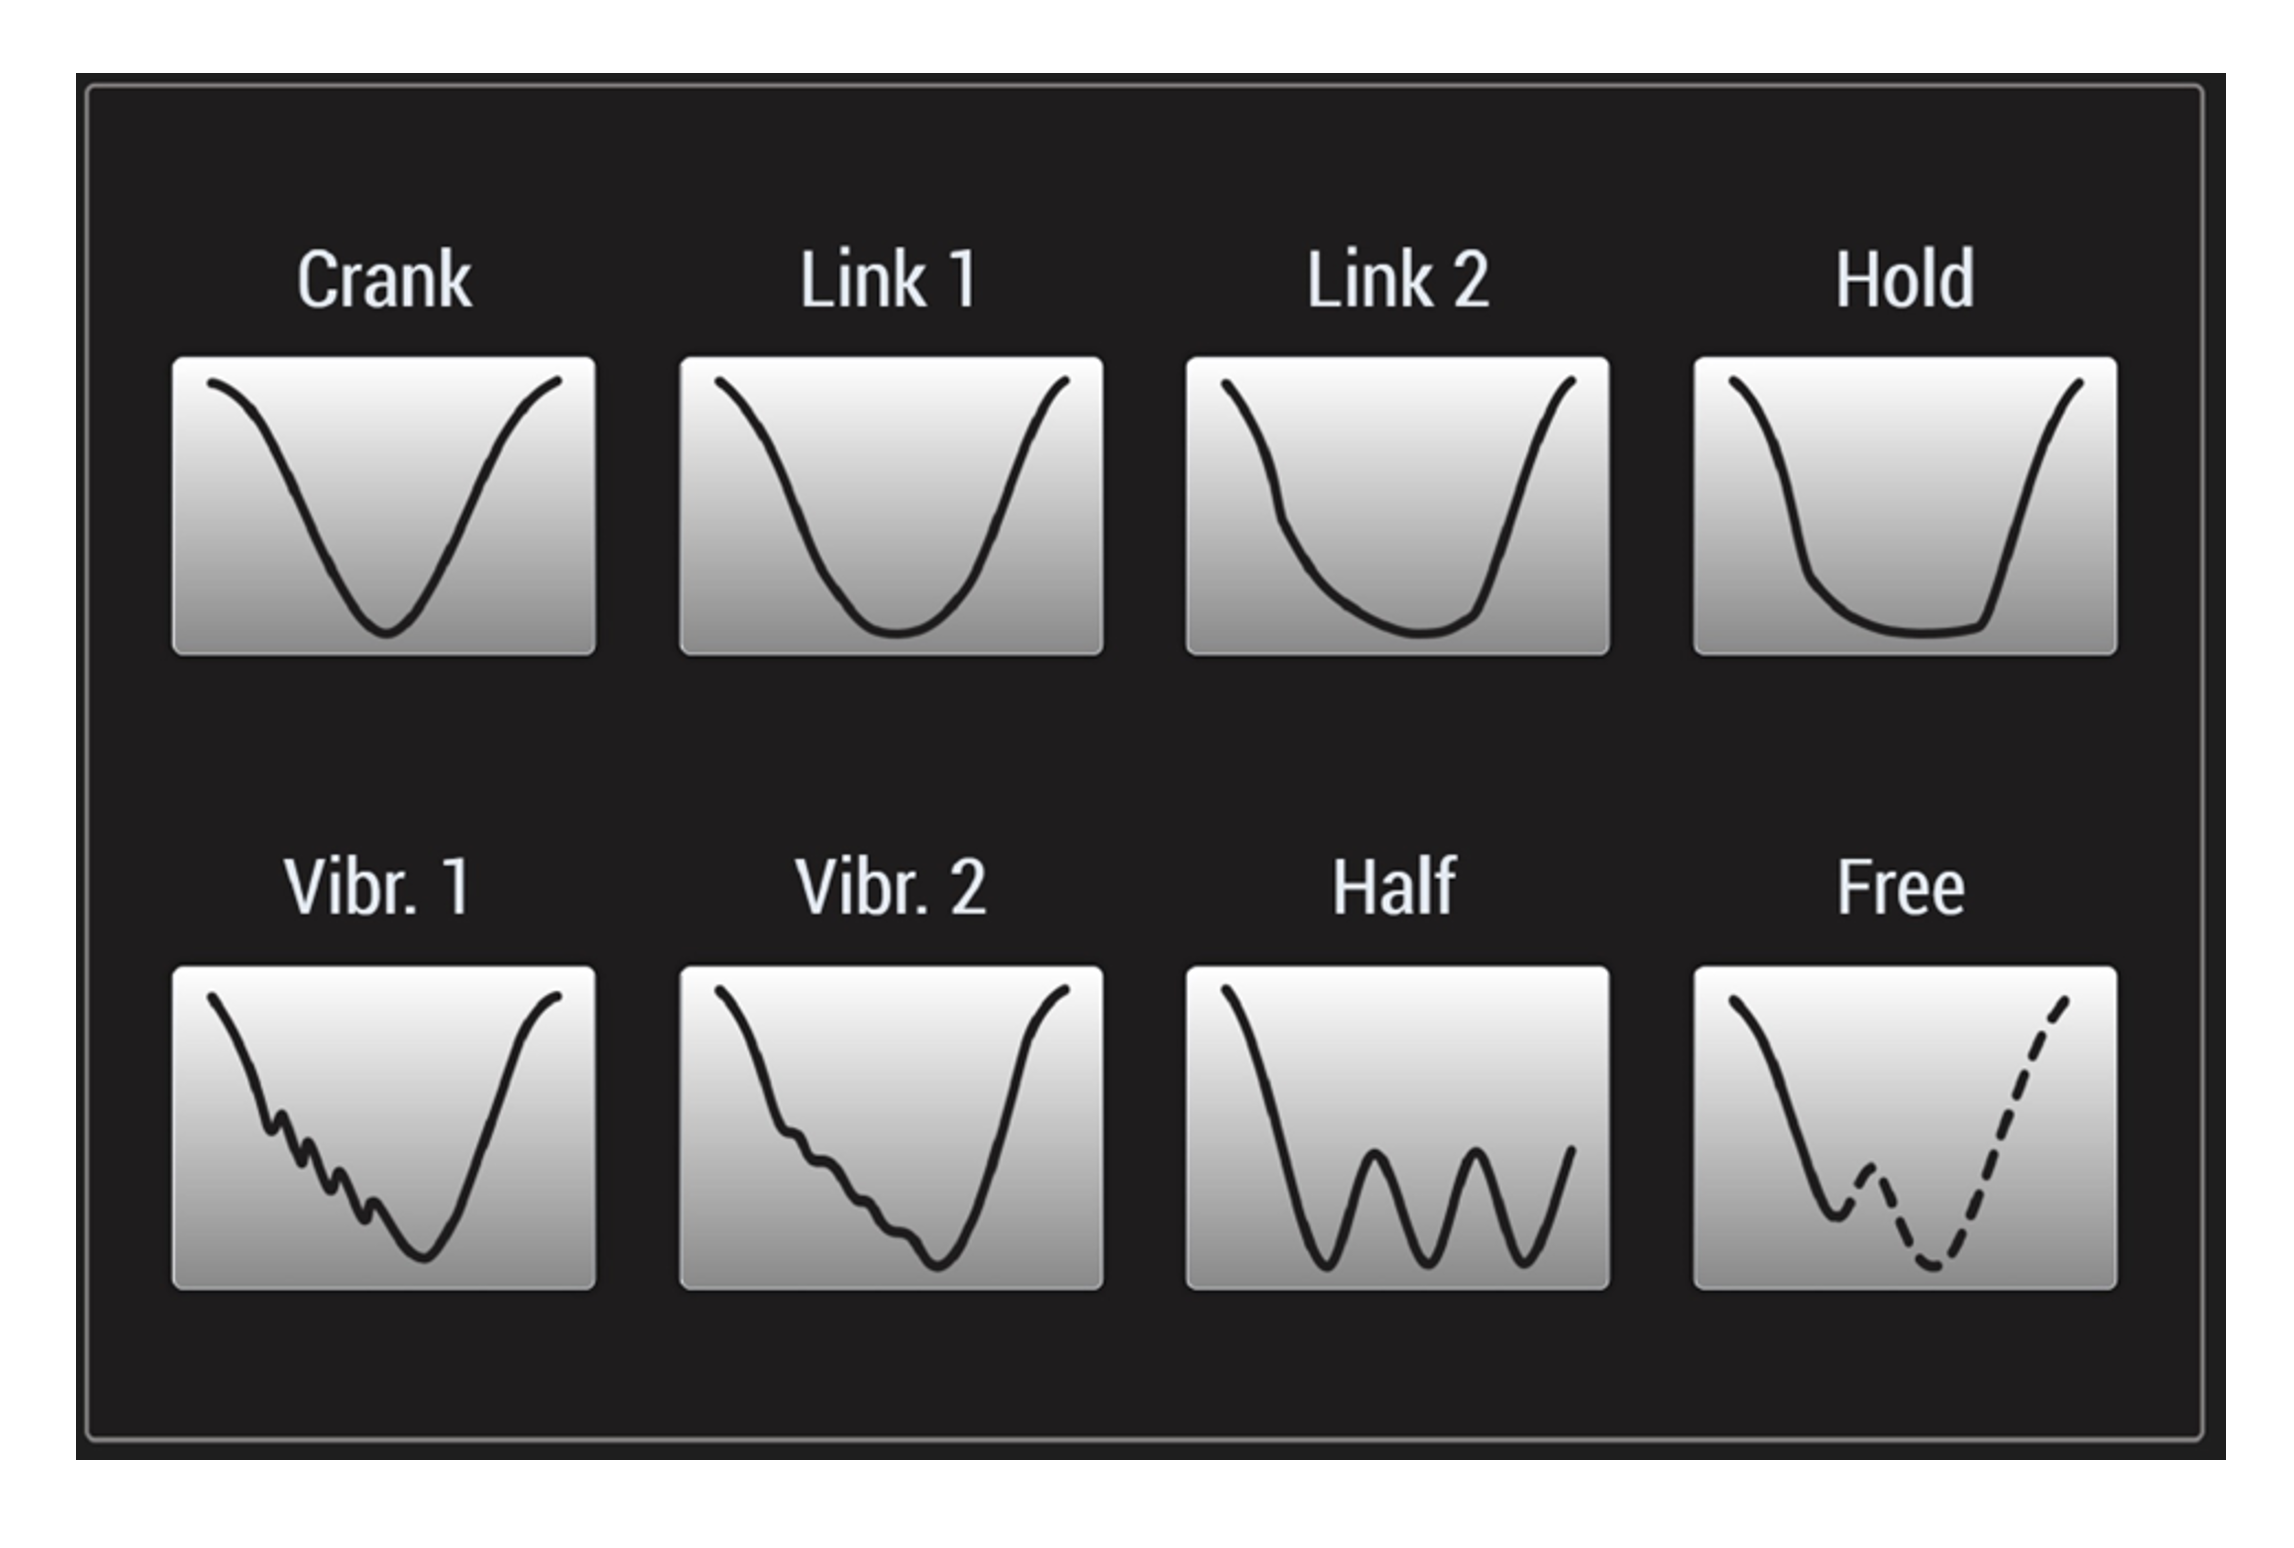
可程式化衝頭運動,是指伺服沖床能夠在整個沖壓行程中的任意位置,精確控制衝頭的運動速度、位置、方向及停留時間(Dwell)。這項功能讓使用者能夠最佳化沖壓行程中的工作階段與非工作階段之運轉規劃,進而提升產品品質及生產效率。
透過可程式化的衝頭運動曲線,伺服沖床能夠針對不同零件的加工需求調整運動模式。例如有些零件需要較長的持壓或停留時間,有些則需要降低成型速度。這種依照加工需求客製化調整沖壓行程的能力,是伺服沖床的一大優勢。
舉例而言,假設某項產品所需的沖壓行程為100mm,而沖床的最大行程為 200mm,操作人員便可以透過程式設定,讓衝頭僅移動實際加工所需的 100mm行程。如此一來,便能省去原本多餘的 100mm行程,縮短單次沖壓所需時間,進而提高生產效率。
此外,若產品需要較低的成形速度,也可以精確設定衝頭在模具接觸材料的瞬間降低運動速度,以符合特定的成型需求。點選這裡觀看各式衝頭運動曲線介紹。
震動成型
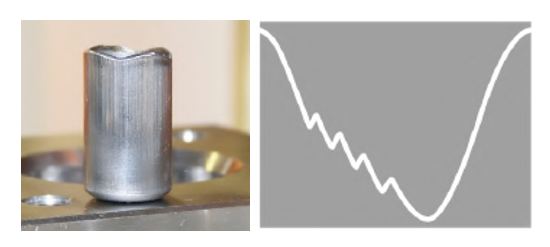 伺服沖床可透過震動運動模式,提升抽引加工件的成型效率。所謂震動功能,是指衝頭在向下運動的過程中,可以依照預先設定的行程距離,先反向向上運動一小段距離,再繼續向下完成沖壓行程。這種特殊的運動模式能夠減少完成單一零件所需的沖壓次數,有些原本需要多次沖壓才能完成的加工程序,現在甚至可以整合在單一行程中完成。此外,透過整合原本需要多個工位執行的加工程序,也能減少模具工位數量,進而降低模具開發及製造成本。
在傳統機械式沖床搭配抽引模具的加工方式中,製造商通常需要對金屬材料進行多次沖壓,例如每次僅成型約12mm的深度。這樣的加工方式需要多次沖壓行程、增加模具工位數量,也使模具整體尺寸更加龐大,才能完成最終零件。
縮短沖壓行程,是大幅提升生產效率與速度的有效方式之一。然而,傳統機械沖床受到飛輪運轉機制的限制,無法任意縮短曲軸的旋轉行程。伺服沖床以伺服馬達取代傳統飛輪驅動方式,使曲軸不再需要完成完整的 360 度旋轉。相反地,與曲軸連接的衝桿機構可以依照預先設定的角度範圍進行往復擺動,此運動方式稱為「鐘擺模式」,也是伺服沖床最常見的運轉模式之一。
伺服沖床則能透過此運動模式,減少這些額外的沖壓行程。例如可以將衝頭設定為先向下運動至下死點之前的某個位置,接著短暫反向向上運動,再重新向下進行沖壓。這樣的往復運動可以在衝頭抵達下死點之前,於單一沖壓行程中重複執行多次。
此外,這項功能也有助於改善深抽加工(Deep Drawing)的成型效果,使沖床能夠在單一行程中完成較複雜的零件成型。例如機油過濾器外殼及深抽罐體等零件,在傳統機械式沖床上可能需要十次以上的沖壓行程才能完成,但透過伺服機械沖床的運動控制功能,便能有效整合加工程序,提升生產效率。
這類加工程序若使用傳統機械沖床,可能需要多次沖壓行程才能完成。點選這裡觀看影片了解此項運動模式的實際運作方式。
鐘擺模式
透過設定曲軸在特定角度範圍內往復擺動,而非每次都完成完整的旋轉行程,在多數加工情境下都能有效提升生產效率。例如製造商通常會將曲軸的運動角度設定為 270 度與 90 度,使曲軸的運動範圍縮短 50%,進而減少不必要的運動時間,提高每分鐘沖壓次數(SPM)。
A公司是一家專門從事金屬加工及五金零組件製造的美國企業。該公司導入協易SD2-200 後,將每分鐘沖壓次數(SPM)從原本的 30 多次提升至 50 次出頭,生產效率提高了 50%。從傳統機械沖床轉換為伺服沖床後,該公司成功提升了 50% 的零件產出量。
點選這裡觀看影片進一步了解鐘擺模式的實際運作方式。
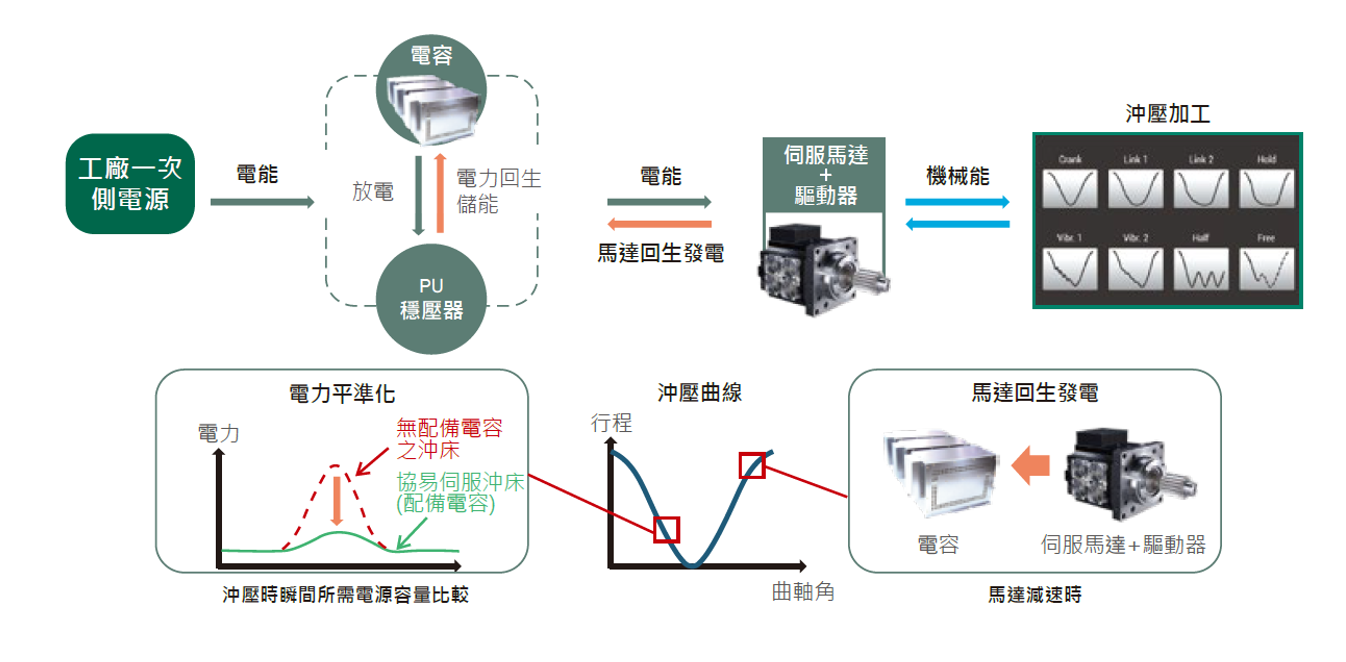
能源管理系統:電力平準化與馬達電能回生機制
沖壓作業需要在極短時間內消耗大量電能。為了降低沖壓設備對工廠電力系統及電網造成的負荷衝擊,必須透過電力平準化機制,使電力需求維持平穩。工廠電源首先將電能供應至穩壓器(Power Unit),再由穩壓器分別供電給電容器(Capacitors)及驅動器(Driver)。電容器負責提供沖壓作業所需的瞬間大功率電能,並在設備運轉週期中的其他時段儲存電能,以供後續使用。
透過電力平準化設計,可以有效平緩沖壓作業期間的電力需求波動,以及伺服馬達加速與減速過程中所產生的功率變化,避免工廠用電需求突然大幅增加。沖壓過程中產生的瞬間電流,也可以透過穩壓裝置進行調節,使工廠電源一次側的電流維持穩定。
此外,伺服馬達還具備電能回生功能。馬達在加速時需要消耗電能,而在減速過程中則會產生回生電力。傳統上,這些回生電能會透過煞車電阻消耗並轉換為熱能,造成不必要的能源浪費。透過將回收的電能儲存於電容器中,系統便能實現電能回收與再利用,進一步提升整體能源使用效率。
強大的伺服控制系統
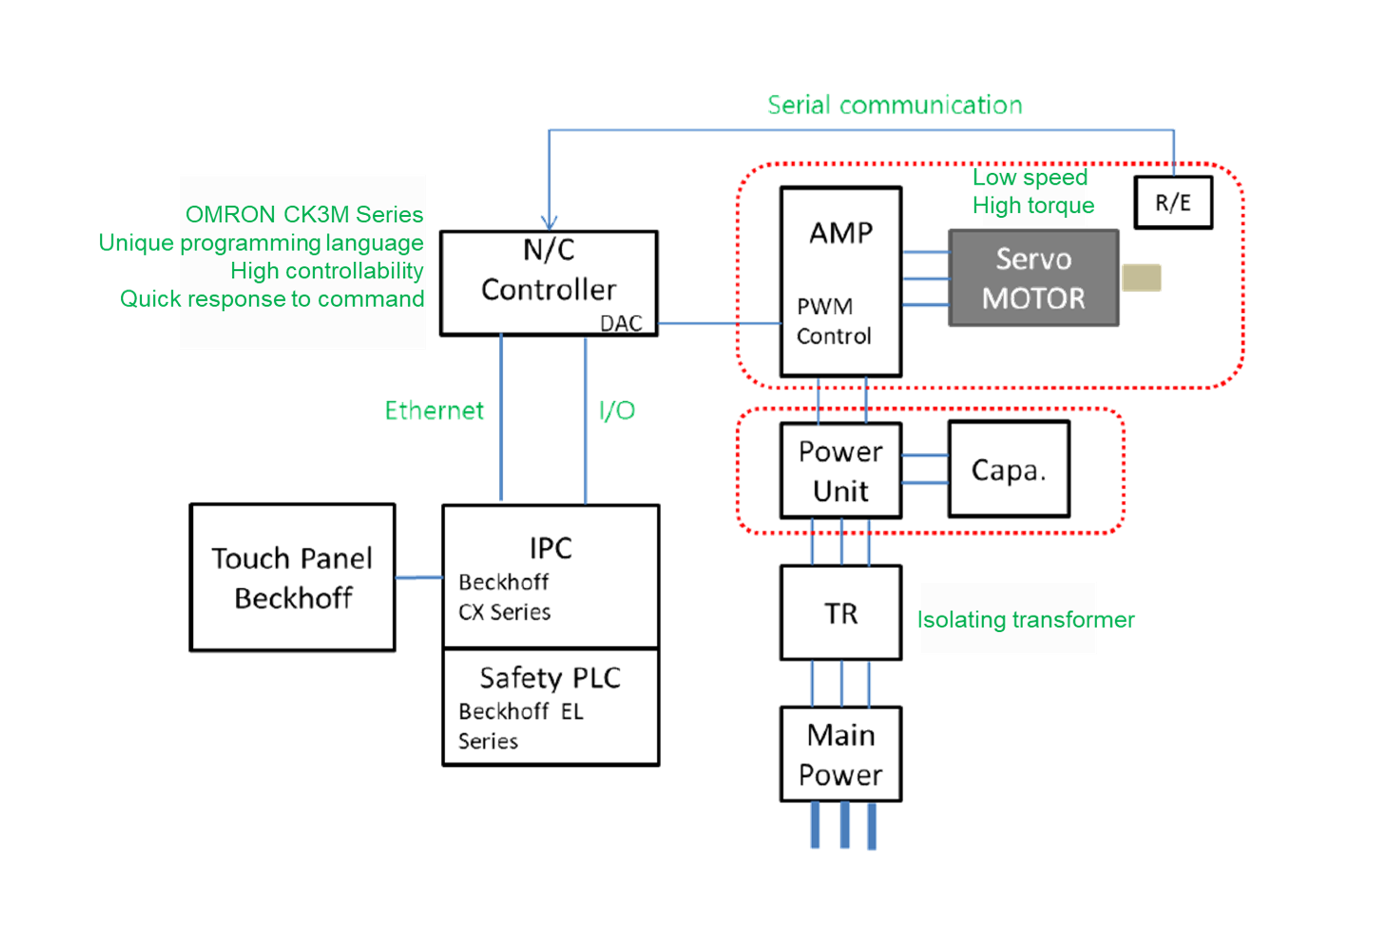
伺服沖床控制系統的核心功能,在於將傳統沖床固定的機械運動模式,轉換為透過數位程式設定的伺服運動模式。其主要任務是將伺服馬達的輸出動力,轉換為具備高度彈性、精確性及重複一致性的生產運動。
傳統機械式沖床的可用能量取決於飛輪轉速,因此當設備以不同速度運轉時,其可提供的沖壓能量也會有所差異。相較之下,伺服沖床在整個運轉速度範圍內,皆能維持穩定的能量輸出。傳統沖床在低速運轉時,其沖壓能量往往會大幅衰減;而伺服沖床即使以極低速度運轉,仍能維持 100% 最大沖壓能力。
 伺服沖床另一項獨特功能,是能夠在下死點位置停留,並在預先設定的時間內維持精確的施壓狀態。透過這項停留控制功能,材料能夠在模具內充分貼合模具形狀,並在解除壓力之前釋放部分內部殘留應力。
如前所述,伺服沖床具備在沖壓行程中的任意位置進行停留控制的能力,因此能夠實現模內加工。模內加工是指在沖壓行程進行期間,直接於模具內完成其他附加的二次加工製程。
本文介紹了伺服沖床的基本原理、運作方式、機架結構類型,以及伺服沖床所具備的多項獨特功能與技術優勢。在下一篇文章中,我們將進一步介紹伺服沖床可實現的不同衝頭運動曲線,以及沖壓製程中最常見的應用方式。
伺服控制系統的運作原理,類似汽車的定速巡航系統。系統會先設定引擎所需維持的速度,再透過電子控制裝置持續監測實際速度,並適時增加或降低引擎輸出動力,使其維持在預先設定的速度。
同樣地,當使用者設定好衝頭運動曲線(Stroke Profile)後,運動控制器會計算控制指令,讓伺服驅動器輸出適當的電力給伺服馬達。編碼器會隨時將伺服馬達的位置、速度等資訊回傳至運動控制器,進行衝頭運動曲線的即時運動控制與修正。
協易採用世界級的運動控制器,其指令更新週期最快可達 50 μs(微秒),大幅提升系統的控制速度與精確度。此外,設備搭載 18-bit 解析度的編碼器,進一步提高位置控制精度。
透過整合高解析度編碼器與高速運動控制器,伺服沖床得以實現更優異的運動控制性能與精度。無論面對何種沖壓運動曲線,都能進行更精確的動作控制,確保不同沖壓應用下的加工與產品品質一致性。
各種運轉速度下皆能維持穩定輸出能量
這項特性使伺服沖床在高速與低速運轉時,皆能維持穩定的成型性能,確保沖壓能力的一致性,並提升製程控制能力與產品品質。因此,沖壓業者在維持高加工精度及生產效率的同時,也能獲得更大的製程彈性,以因應各種複雜的材料成形需求。
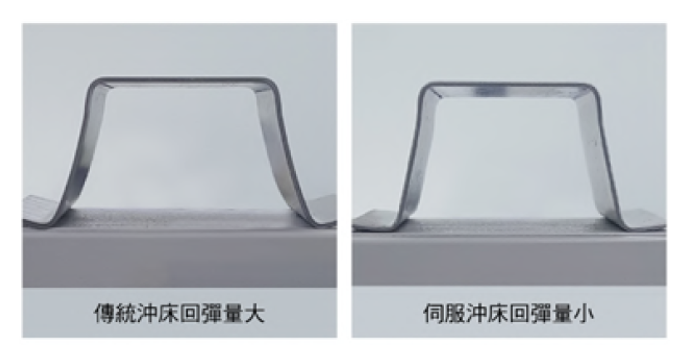
回彈控制
伺服沖床另一項獨特功能,是能夠在下死點位置停留,並在預先設定的時間內維持精確的施壓狀態。透過這項停留控制功能,材料能夠在模具內充分貼合模具形狀,並在解除壓力之前釋放部分內部殘留應力。
此外,透過在下死點位置對材料進行多次加壓,也能有效降低甚至消除材料的回彈現象。對於高強度鋼材而言,這項功能尤其有助於大幅降低回彈量,改善產品精度與並達到成型的一致性,提升產品整體品質,同時減少後續二次校正加工的需求。
模內二次加工
常見的模內加工包括焊接、攻牙、螺帽植入與鎖固,以及零件組裝等。這些加工程序可直接整合於沖壓模具內完成,不僅能減少後續生產流程所需的作業時間,也能製造出結構更複雜、整合度更高的零件。購置協易伺服沖床的 T&C Stamping Inc. 客戶代表 Weston Coleman 分享:「我們有一款支架零件需要植入兩根螺柱。現在透過伺服沖床,就能直接完成這項加工,不再需要額外安排人工進行二次加工。」